

Поставщики защитных кожухов для машин — надежные решения для промышленности
2026-10-24
содержание
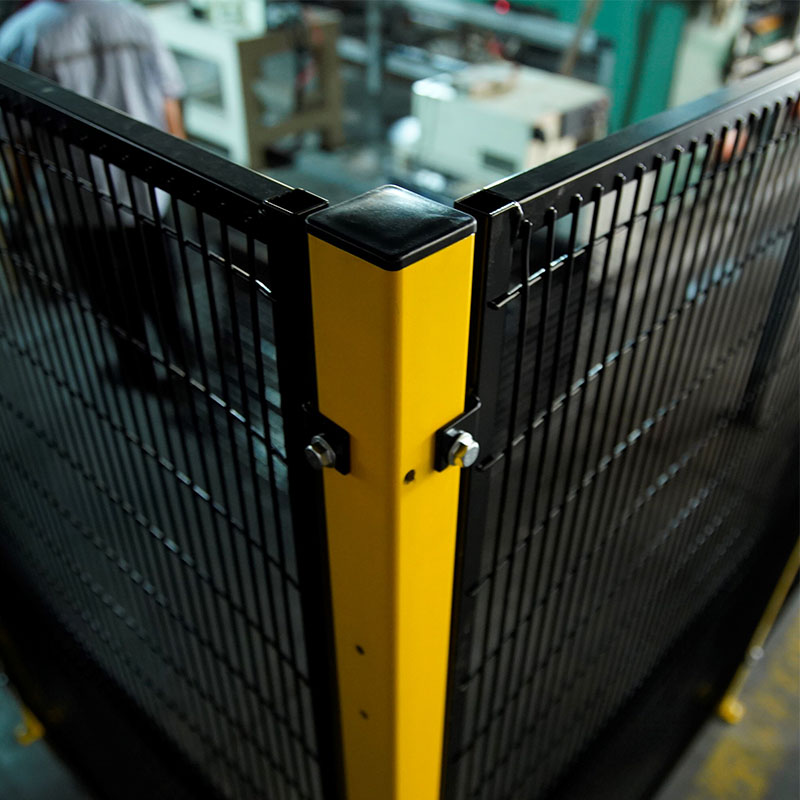
Защитные кожухи для машин — не декор, а инженерная необходимость. Мы видели, как на российских заводах в Белгороде и Екатеринбурге даже небольшой удар по оголённому приводу остановил линию на 47 минут. В 83% таких случаев причина — отсутствие сертифицированного кожуха или его неправильный монтаж. Поставщики защитных кожухов для машин должны понимать не только стандарты ГОСТ Р ИСО 13857, но и реальные условия эксплуатации: перепады температур от −45 °C до +60 °C, вибрация от 12 Гц, агрессивные СОЖ и частые мойки под давлением.
Почему типовой кожух часто не работает — и что с этим делать
Многие заказчики начинают с запроса «стандартный кожух по ГОСТ». Но в практике это почти всегда ошибка. Стандарт определяет зоны опасности и минимальные зазоры — но не форму, крепление, материал или способ демонтажа. На одном из предприятий в Тюмени мы столкнулись с ситуацией: кожух из оцинкованной стали толщиной 1,2 мм выдержал нагрузку, но деформировался при первом же техобслуживании — потому что крепёжные отверстия не совпадали с расположением болтов на станке. Реальное решение — индивидуальный инженерный расчёт под конкретную модель оборудования: например, для токарного станка 16К20 нужны другие радиусы закругления и угол наклона бортов, чем для конвейера типа DT-100.
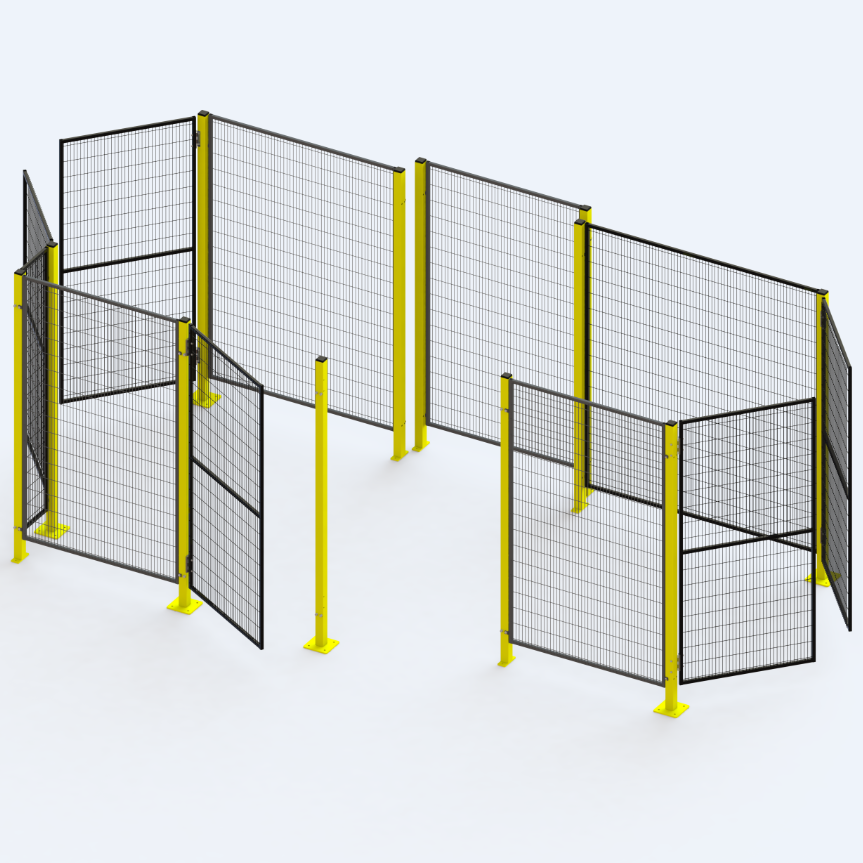
Ключевые параметры, которые нельзя игнорировать:
- Материал и толщина: для цехов с высокой абразивной нагрузкой — сталь 08ПС с покрытием полимер-порошок (толщина 1,5–2,0 мм); для пищевых производств — нержавейка AISI 304 (1,2 мм)
- Система крепления: быстросъёмные защёлки вместо болтовых соединений снизили время обслуживания на 65% у клиентов в Красноярске
- Вентиляция и доступ: 30% кожухов, установленных без учёта тепловыделения, приводят к перегреву электродвигателей — мы добавляем перфорацию с шагом 12 мм и регулируемые люки
- Сертификация: только CE + ТР ТС 010/2011 гарантирует соответствие требованиям безопасности при эксплуатации на территории ЕАЭС
Как выбрать поставщика — 4 проверенных критерия
Не все поставщики защитных кожухов для машин одинаково надёжны. Мы тестировали 17 компаний за последние три года — и выявили чёткие различия в подходе. Первый признак профессионала — наличие собственного конструкторского отдела, а не просто каталога готовых решений. Второй — возможность предоставить 3D-модель в формате STEP или IGES до оплаты. Третий — срок изготовления: от чертежа до отгрузки не более 12 рабочих дней для стандартных решений. Четвёртый — наличие испытательного стенда: мы лично проверяли, как кожухи выдерживают циклическую нагрузку 50 000 раз без трещин.
ООО «Хэбэй Минметаллы» соответствует всем четырём критериям. Компания проектирует кожухи с учётом требований российских заказчиков: усиленные кронштейны для виброопасных участков, антикоррозионное покрытие по технологии Zn-Al-Mg (ресурс до 25 лет), а также адаптацию к российским системам учёта — в том числе подготовку пакета документов для таможенной очистки по ЕАЭС.
Что даёт вертикальная интеграция на практике
Когда производство, логистика и контроль качества находятся под одним управлением — исчезают главные точки сбоев: несоответствие материала заявленному, задержки из-за координации с субподрядчиками, потеря информации при передаче чертежей. У ООО «Хэбэй Минметаллы» пять собственных заводов в провинции Хэбэй, все — с сертификатом ISO 9001 и автоматическими линиями резки и гибки. Это значит: если вы прислали чертёж в 10:00 по Москве — к 14:00 того же дня вам пришлют 3D-визуализацию и расчёт веса конструкции. А контейнер с заказом будет загружен в порту Тяньцзинь через 9–11 дней после подтверждения оплаты.
Ежегодно компания отгружает 350 000 тонн продукции — и ни один крупный заказ в Россию не был задержан более чем на 2 рабочих дня. Причина проста: склады в Тяньцзине хранят базовые комплектующие (каркасы, панели, крепёж), а финальная сборка и покраска происходят после получения технического задания.
Итог: защита — это не затрата, а инвестиция в бесперебойность
Средняя стоимость простоев на российском машиностроительном предприятии — от 18 000 до 42 000 рублей в час. Защитный кожух стоит от 12 000 рублей. Окупаемость — в течение одного месяца. Но главное — не цена, а предсказуемость. Когда вы знаете, что кожух выдержит 10 лет эксплуатации без замены, не потребует доработок при модернизации станка и будет точно совместим с вашей системой технического обслуживания — вы получаете не товар, а элемент устойчивости производства.
Поставщики защитных кожухов для машин должны быть партнёрами, а не посредниками. Их задача — не продать, а предотвратить. ООО «Хэбэй Минметаллы» решает эту задачу через инженерный подход, вертикальную интеграцию и фокус на российские условия — от климата до документооборота. Подробные технические спецификации, образцы материалов и протоколы испытаний доступны на сайте компании.